NDT

Perito Nautico Italia

Perito Nautico Italia: come scegliere il professionista per la tua barca

Perito Nautico Italia

Quando si cerca un Perito Nautico Italia, (l’assenza della ‘in’ è voluta) spesso la prima domanda sembra molto semplice: quanto costa una perizia?

In realtà, prima ancora del prezzo, ci sarebbe una domanda molto più importante da porsi: che tipo di professionista sto scegliendo e che cosa posso aspettarmi realmente dal suo lavoro?

Una barca può apparire perfetta durante una visita, può essere stata mantenuta con attenzione e può presentarsi esteticamente in condizioni eccellenti, ma questo non significa necessariamente che il suo stato tecnico sia altrettanto buono.

Lo scafo può nascondere una delaminazione, una riparazione strutturale eseguita male, una corrosione non immediatamente visibile o una modifica che nel tempo ha alterato il comportamento della struttura. Un’imbarcazione può inoltre presentare problemi che non sono evidenti durante una normale visita a bordo e che diventano comprensibili soltanto mettendo insieme osservazione, esperienza, documentazione e controlli diagnostici.

È proprio in questo spazio che entra in gioco il perito nautico.

In Italia questa figura professionale può essere coinvolta in molte situazioni diverse: dalla costruzione della tua barca nuova, all’acquisto di una barca usata, dalla valutazione di un danno, alla una controversia tecnica, fino alla verifica dello stato di un’imbarcazione prima di un intervento di refitting.

Il lavoro del perito, però, non dovrebbe essere interpretato semplicemente come una lista di difetti.

Una buona perizia dovrebbe permettere al proprietario, all’acquirente, all’assicurazione o al professionista che deve intervenire sull’imbarcazione di capire che cosa è stato trovato, quanto è importante, quale potrebbe essere l’origine del problema e quali ulteriori verifiche possono essere necessarie.

Contatti

Che cos’è realmente un perito nautico

Il perito nautico è un professionista che mette a disposizione competenze tecniche specifiche per valutare lo stato di un’imbarcazione, di una struttura o di un determinato componente nautico.

La sua attività può riguardare imbarcazioni a vela, barche a motore, yacht tecniche NDT , come anche Navi di dimensioni superiori.

Il termine stesso “perito” richiama il concetto di esperienza e competenza. Ma nell’attività moderna di marine surveying l’esperienza da sola non è sufficiente.

Una barca non è un camper grande.

È una struttura complessa che lavora in un ambiente particolarmente aggressivo e che è sottoposta contemporaneamente a carichi, vibrazioni, pressione dell’acqua, variazioni termiche, umidità, corrosione, fatica dei materiali e, in alcuni casi, a interventi di modifica effettuati nel corso degli anni.

Per questo motivo il perito nautico deve essere in grado di leggere l’imbarcazione come un insieme.

Non basta vedere che una superficie è bella.

Bisogna chiedersi perché quella superficie è in quelle condizioni.

Non basta trovare un’indicazione.

Bisogna capire se quella sia superficiale, se interessa il laminato, se è collegata a una precedente riparazione oppure se può rappresentare il sintomo di un problema strutturale più ampio.

È questa capacità di interpretazione che trasforma una semplice ispezione in una vera perizia tecnica.

Perché può essere importante rivolgersi a un perito nautico in Italia

Il mercato nautico italiano è estremamente vario.

Nel nostro Paese convivono una grande tradizione cantieristica, un mercato dell’usato molto sviluppato, numerosi porti turistici e una concentrazione significativa di cantieri, refit yard e professionisti specializzati.

Questo significa che anche le esigenze di chi cerca un perito nautico possono essere completamente diverse.

C’è chi sta per acquistare la prima barca e vuole sapere se l’imbarcazione che ha individuato rappresenta realmente un buon investimento.

C’è chi ha uno yacht da molti anni e vuole capire lo stato dello scafo prima di affrontare un importante intervento di manutenzione.

C’è chi ha subito un danno e deve documentare tecnicamente ciò che è accaduto, e c’è chi sta acquistando una barca all’estero e ha bisogno di un professionista italiano che possa effettuare l’ispezione prima di prendere una decisione economica importante.

In tutti questi casi la funzione del perito non è quella di decidere al posto del cliente.

Il suo compito è fornire informazioni tecniche sufficientemente affidabili perché il cliente possa decidere consapevolmente.

Questa distinzione è fondamentale.

Un perito non dovrebbe dire semplicemente “compra” oppure “non comprare”.

Dovrebbe spiegare che cosa ha osservato, quali sono le criticità, quali sono le incertezze ancora presenti e quali conseguenze possono derivare da ciò che è stato rilevato.

Stai pensando di acquistare una barca?

Prima di prendere una decisione, è importante sapere cosa si sta realmente acquistando. Una perizia nautica pre-acquisto permette di valutare le condizioni dell’imbarcazione, individuare eventuali criticità e raccogliere informazioni utili anche per la trattativa.

Se hai individuato una barca che stai pensando di acquistare, posso occuparmi della sua valutazione tecnica prima che tu faccia il passo successivo.

→ Richiedi un preventivo gratuito per una perizia pre-acquisto

Contatti

anche al nostro partner

La perizia nautica prima di acquistare una barca

Una delle situazioni più frequenti nelle quali viene richiesto l’intervento di un perito nautico è la compravendita.

Quando si acquista una barca usata, infatti, il rischio maggiore non è necessariamente quello di trovare un difetto evidente.

Il problema più importante può essere proprio quello che non si vede.

La superficie dello scafo può essere stata stuccata e riverniciata. Una zona precedentemente danneggiata può essere stata riportata a una condizione esteticamente perfetta.

Allo stesso modo, una struttura interna può presentare anomalie che dall’esterno non sono immediatamente identificabili.

Durante una perizia pre-acquisto il professionista dovrebbe quindi cercare di ricostruire, per quanto possibile, la storia tecnica dell’imbarcazione.

La documentazione disponibile, l’età della barca, i lavori eseguiti, eventuali incidenti conosciuti, la tipologia costruttiva e le condizioni attuali devono essere messi in relazione tra loro.

È per questo che considero la perizia nautica quasi una indagine a ritroso.

La barca lascia degli indizi.

Il compito del perito è interpretarli.

Un segno apparentemente insignificante può diventare importante quando viene confrontato con un’altra anomalia trovata all’interno dello scafo. Una zona con umidità elevata può richiedere ulteriori verifiche. Una deformazione può suggerire una storia di carico o di urto. Una riparazione può raccontare qualcosa che non compare nella documentazione fornita dal venditore.

La perizia non serve quindi soltanto a “trovare problemi”.

Serve soprattutto a capire la barca.

Una perizia non è soltanto un controllo visivo

Questo è probabilmente uno degli aspetti più importanti da comprendere quando si cerca un perito nautico in Italia.

L’ispezione visiva rappresenta una parte fondamentale del lavoro, ma non sempre è sufficiente.

La tecnologia oggi permette di utilizzare strumenti diagnostici capaci di fornire informazioni che l’occhio umano non può ottenere direttamente.

Nel caso delle strutture metalliche, per esempio, gli ultrasuoni possono essere utilizzati per la misurazione degli spessori e per l’individuazione di anomalie.

Nel caso dei materiali compositi, determinate tecniche di controllo possono contribuire all’identificazione di delaminazioni, discontinuità o altre anomalie.

La termografia può evidenziare differenze termiche che meritano ulteriori approfondimenti.

Anche strumenti apparentemente semplici possono assumere grande importanza quando vengono utilizzati con metodo: un misuratore di umidità, un martello per il tap test, un boroscopio o una termocamera possono diventare strumenti investigativi all’interno di una corretta procedura di ispezione.

Il punto fondamentale, però, è un altro.

Non è lo strumento a fare la perizia.

È la capacità del professionista di sapere quando utilizzarlo, come interpretare il risultato e soprattutto quali conclusioni sia realmente possibile trarre da quel dato.

Hai bisogno di capire cosa c’è realmente sotto la superficie?

Quando un’anomalia non è immediatamente visibile, i controlli non distruttivi possono fornire informazioni preziose sullo stato dei materiali e delle strutture.

Ultrasuoni, termografia e altre metodologie diagnostiche possono essere utilizzati, quando necessario, per approfondire ciò che una semplice ispezione visiva non è in grado di spiegare.

Se hai un dubbio su una struttura, una riparazione o una possibile anomalia della tua imbarcazione, possiamo valutare insieme quale tipo di controllo sia più appropriato.

→ Parlami del problema della tua imbarcazione

Contatti

Come scegliere un perito nautico in italia

Quando si cerca un perito nautico in Italia, il primo errore che si può commettere è scegliere esclusivamente sulla base del prezzo.

Il costo di una perizia è certamente importante, ma dovrebbe essere valutato insieme a ciò che viene realmente offerto.

Una perizia molto economica può essere perfettamente adeguata in determinate situazioni, così come una perizia più approfondita può richiedere molto più tempo e strumenti specialistici.

La vera domanda da porsi è quindi: che cosa comprende l’incarico?

Quanto tempo verrà dedicato all’ispezione?

Quali parti dell’imbarcazione saranno effettivamente controllate?

La barca verrà esaminata sia internamente sia esternamente?

Verranno utilizzati strumenti diagnostici?

Il perito analizzerà la documentazione disponibile?

Il report sarà personalizzato sulla specifica imbarcazione?

E soprattutto: il professionista sarà in grado di spiegare al cliente ciò che ha trovato?

Una relazione tecnica dovrebbe permettere a chi la legge di ricostruire il ragionamento seguito durante l’ispezione.

Non dovrebbe essere una semplice raccolta di fotografie accompagnate dalla frase “da verificare”.

Stai cercando un perito nautico per la tua barca?

Ogni imbarcazione e ogni incarico possono richiedere un livello di approfondimento differente.

Prima di affidare una perizia, è quindi importante capire quali controlli verranno eseguiti, quale sarà l’ambito dell’ispezione e che tipo di relazione tecnica verrà prodotta.

Se vuoi valutare un incarico di perizia nautica in Italia, puoi contattarmi direttamente per descrivermi la tua esigenza e capire insieme quale approccio sia più adatto al tuo caso.

→ Contattami per una consulenza preliminare

Contatti

L’indipendenza del perito è fondamentale

Quando il perito viene incaricato da un potenziale acquirente, il suo interesse dovrebbe essere quello di fornire una valutazione tecnica indipendente.

Questo può sembrare scontato, ma nella pratica è uno degli aspetti più importanti dell’intero incarico.

Il perito non dovrebbe avere l’obiettivo di far concludere la compravendita.

Non dovrebbe nemmeno avere l’obiettivo opposto di impedire l’acquisto.

Il suo compito è mettere sul tavolo i dati tecnici.

Se una barca presenta difetti, questi devono essere evidenziati.

Se un difetto è riparabile, deve essere valutato nel suo corretto contesto.

E se una criticità non è sufficientemente documentabile con l’ispezione effettuata, anche questo deve essere dichiarato.

Una buona perizia non significa trovare necessariamente qualcosa di grave.

Significa dire ciò che è stato realmente osservato.

Perito nautico in Italia: dove può operare

La necessità di un perito nautico non è limitata a una singola regione.

La nautica italiana è distribuita lungo gran parte della penisola e comprende importanti realtà cantieristiche e portuali dalla Liguria alla Toscana, dal Lazio alla Campania, fino alla Sardegna, alla Sicilia e alla costa adriatica.

Per questo motivo un professionista che opera su scala nazionale può diventare particolarmente utile quando l’imbarcazione si trova lontano dalla residenza del proprietario.

In alcuni casi, inoltre, l’ispezione può essere organizzata anche fuori dall’Italia.

Questo aspetto è particolarmente interessante nel mercato dell’usato, dove non è raro che l’imbarcazione venga acquistata in un Paese diverso da quello in cui il cliente vive.

La possibilità di coordinare l’ispezione, raccogliere la documentazione, eseguire i controlli e produrre una relazione tecnica prima che il cliente affronti un viaggio o una trattativa può rappresentare un vantaggio concreto.

Per questo, quando si parla di perito nautico Italia, non è necessariamente la distanza geografica a definire la qualità del servizio.

È molto più importante capire se il professionista dispone delle competenze e dell’organizzazione necessarie per seguire correttamente l’incarico.

L’esperienza conta, ma non dovrebbe essere l’unico criterio

Nel settore nautico si sente spesso dire: “Navigo da trent’anni, quindi so riconoscere un problema”.

L’esperienza è certamente importante.

Anzi, è uno degli elementi che permettono al perito di riconoscere situazioni anomale che possono sfuggire a un osservatore meno esperto.

Ma l’esperienza deve essere accompagnata dal metodo.

Una persona può avere navigato per decenni senza possedere necessariamente le competenze necessarie per interpretare un difetto strutturale o un’anomalia nei materiali.

Allo stesso modo, una persona molto preparata dal punto di vista teorico può avere difficoltà nell’interpretare ciò che realmente accade a bordo se non ha maturato sufficiente esperienza sul campo.

Il vero valore nasce dall’unione delle due cose.

Esperienza, formazione, metodo e capacità diagnostica devono lavorare insieme.

Il mio approccio come perito nautico

Nel mio lavoro considero ogni imbarcazione come un caso a sé.

Non esiste una checklist che possa sostituire completamente il ragionamento tecnico.

Una barca può essere costruita in vetroresina, acciaio, alluminio, legno o materiali compositi avanzati. Può avere dieci anni oppure cinquanta. Può essere stata utilizzata intensamente oppure essere rimasta ferma per lunghi periodi.

Può aver subito un urto che non compare nella documentazione.

Può essere stata sottoposta a una riparazione perfettamente eseguita oppure a un intervento che merita ulteriori verifiche.

Per questo motivo durante una perizia cerco non soltanto di individuare ciò che non funziona, ma di capire perché quella determinata anomalia si trova proprio lì.

La mia formazione nel settore nautico, l’esperienza maturata nelle ispezioni e l’utilizzo dei controlli non distruttivi fanno parte di questo approccio.

Sono iscritto all’Albo dei Periti ed Esperti della Camera di Commercio di Parma e lavoro come Perito Nautico e Marine Surveyor dal 2020.

La mia formazione comprende una laurea in Scienze Nautiche e Aeronautiche e un Master in Marine Surveying presso IIMS.

Nel corso dell’attività professionale ho sviluppato una particolare attenzione verso l’integrazione tra perizia tradizionale e diagnostica strumentale, utilizzando, in funzione del caso, controlli visivi, ultrasuoni, termografia e altre metodologie NDT.

Questo approccio permette di affrontare non soltanto la classica perizia pre-acquisto, ma anche danni, verifiche strutturali, attività di refitting, nuove costruzioni e problematiche tecniche più specifiche.

Una perizia serve a proteggere un investimento

Quando si acquista una barca, spesso ci si concentra sul prezzo di vendita.

Ma il vero costo dell’imbarcazione non è necessariamente quello riportato nel contratto.

Il costo reale può essere rappresentato dal prezzo di acquisto più tutto ciò che sarà necessario spendere successivamente per riportare la barca alle condizioni desiderate.

Una criticità individuata prima dell’acquisto può diventare un elemento della trattativa.

Una criticità scoperta dopo il passaggio di proprietà può invece trasformarsi in una spesa interamente a carico del nuovo proprietario.

È per questo che considero la perizia nautica non semplicemente un costo, ma uno strumento di tutela dell’investimento.

Naturalmente nessuna perizia può garantire che un’imbarcazione non presenterà mai problemi in futuro.

Una perizia fotografa lo stato dell’unità nel momento in cui viene eseguita e con il livello di approfondimento concordato.

Ma una fotografia tecnica realizzata bene può fornire informazioni enormemente più utili di una semplice impressione visiva.

Prima di spendere, vale la pena sapere cosa stai comprando.

Una barca può sembrare in ottime condizioni e nascondere interventi, difetti o problematiche che possono diventare molto costosi dopo l’acquisto.

Una perizia non elimina il rischio, ma può aiutarti a conoscere meglio l’imbarcazione prima di impegnare il tuo capitale.

Se stai valutando l’acquisto di una barca, oppure vuoi conoscere più approfonditamente le condizioni della tua imbarcazione, possiamo analizzare insieme il caso e valutare quale tipo di ispezione sia realmente necessario.

→ Richiedi una perizia nautica

Contatti

Perito Nautico Italia: scegliere prima di comprare

Cercare “perito nautico Italia” significa, in fondo, cercare qualcuno a cui affidare una decisione importante.

Può trattarsi di una barca da poche migliaia di euro oppure di uno yacht dal valore molto più elevato.

In entrambi i casi il principio non cambia.

Prima di scegliere un professionista è utile capire la sua formazione, la sua esperienza reale, il tipo di imbarcazioni sulle quali lavora, le metodologie che utilizza e il livello di dettaglio delle relazioni che produce.

Non esiste necessariamente il “miglior perito nautico d’Italia”.

Esiste il professionista più adatto a quel determinato incarico.

E questa è probabilmente la distinzione più importante.

Se devi acquistare una barca in vetroresina, potresti avere bisogno di un professionista con esperienza specifica sui materiali compositi.

Se devi valutare un danno strutturale, potrebbe essere importante una competenza maggiore nella diagnostica.

Se devi controllare un’imbarcazione metallica, le conoscenze sulle strutture, sulla corrosione e sugli ultrasuoni possono assumere un ruolo centrale.

Se devi seguire una costruzione o un refitting, possono diventare fondamentali esperienza di cantiere, documentazione tecnica e capacità di dialogare con progettisti e imprese.

Il nome “perito nautico” identifica quindi il punto di partenza.

Le competenze reali definiscono ciò che quel professionista può fare per te.

Hai bisogno di un perito nautico in Italia?

Se stai acquistando una barca, devi valutare un danno, vuoi conoscere lo stato tecnico della tua imbarcazione o hai bisogno di un’ispezione più approfondita, posso aiutarti a individuare il livello di controllo più adatto alla situazione.

Ogni perizia nasce da una domanda diversa.

Dove si trova il problema? Quanto è esteso? Da cosa può essere stato causato? È necessario approfondire? Quali conseguenze può avere?

Il mio lavoro consiste proprio nel cercare di rispondere a queste domande attraverso l’ispezione dell’imbarcazione, l’analisi tecnica e, quando necessario, l’utilizzo di controlli non distruttivi.

Opero come Perito Nautico e Marine Surveyor, con particolare attenzione alle indagini tecniche e diagnostiche su imbarcazioni e strutture nautiche.

Se hai una barca da acquistare o un problema tecnico che vuoi approfondire, raccontami il caso. Partiremo da lì per capire quale tipo di perizia o controllo può essere realmente utile.

→ Richiedi una consulenza / Contattami

ispezione barca ultrasuoni

Ispezionare la Barca con gli Ultrasuoni

ispezionare la barca con gli ultrasuoni

Ispezionare la barca con gli ultrasuoni: dove controllare davvero e perché può fare la differenza

Comprare una barca usata, comporta affidarsi ad un manufatto di cui non si conosce realmente la vita.

Tutti ti possono dire che la propria barca è perfetta e che non è mai successo nulla, sarà vero?

Capire lo stato reale della propria imbarcazione porta sempre alla stessa domanda: come sarà la struttura dello scafo?

Perché è proprio questo il problema principale delle imbarcazioni in generale ma in particolare in quelle in composito. Molti difetti non sono immediatamente visibili dall’esterno. Una barca può apparire perfetta a livello estetico, avere una lucidatura impeccabile e interni ben mantenuti, ma potrebbe nascondere criticità strutturali che potrebbero essersi sviluppate all’interno della laminazione, a causa di un difetto costruttivo o un evento.

Ed è qui che entrano in gioco le ispezioni ad ultrasuoni.

L’utilizzo degli ultrasuoni nel settore nautico permette infatti di analizzare lo stato della struttura senza carotare lo scafo, individuando anomalie interne alla struttura che a occhio nudo sarebbero impossibili da rilevare.

Delaminazioni, distacchi interni, infiltrazioni, vuoti di laminazione, zone con differenze di spessore o aree che hanno subito impatti possono essere identificate con questa tipologia di indagine ed individuare cosa possa essere un problema prima che diventi grave.

Molti proprietari iniziano a considerare un’ispezione soltanto dopo un danno evidente. In realtà, le verifiche strutturali hanno molto più valore quando vengono fatte in modo preventivo, specialmente prima di un acquisto, dopo un urto, dopo una tempesta oppure quando si iniziano a percepire vibrazioni anomale o infiltrazioni.

Le ispezioni possono essere eseguite sia su imbarcazioni in metallo sia su imbarcazioni in vetroresina.

Nel caso delle barche in acciaio o alluminio, gli ultrasuoni vengono spesso utilizzati per misurare gli spessori residui delle lamiere e verificare eventuali fenomeni corrosivi. Nel caso della vetroresina, invece, l’obiettivo cambia completamente: qui non si cerca la corrosione del materiale, ma si analizza l’integrità della stratificazione interna.

ispezionare la barca con gli ultrasuoni

Ed è proprio su questo aspetto che ci concentreremo.

Perché le barche in vetroresina devono essere controllate

Una barca in composito lavora continuamente. Ogni navigazione genera sollecitazioni. Ogni onda scarica energia sulla struttura. Ogni impatto, anche piccolo, può trasmettere tensioni all’interno della laminazione.

Il problema è che la vetroresina tende spesso a “nascondere” il danno.

In molti casi il gelcoat può rimanere quasi integro mentre all’interno si sono già creati distacchi tra gli strati di vetro, scollamenti del core nei sandwich oppure microfratture che col tempo evolvono. Questo succede soprattutto nelle aree sottoposte a forti carichi meccanici o vibrazioni costanti.

Le ispezioni ad ultrasuoni servono proprio a individuare queste anomalie prima che diventino cedimenti strutturali importanti.

Un controllo strutturale può essere utile in tantissime situazioni: prima dell’acquisto di una barca usata, dopo un contatto con il fondale, dopo una collisione, dopo anni di navigazione intensa oppure semplicemente per verificare lo stato reale di una barca che ha ormai diversi anni di vita.

In alcuni casi l’esame rivela problemi già esistenti dalla costruzione. Difetti di laminazione, bolle d’aria intrappolate, stratifiche non uniformi o incollaggi imperfetti possono infatti emergere anche a distanza di anni.

Contatti

Dove si controlla una barca a motore con gli ultrasuoni?

Nelle barche a motore una delle zone più delicate è quasi sempre la poppa.

Lo specchio di poppa è infatti sottoposto a carichi enormi. Il peso dei motori, le vibrazioni continue, le accelerazioni e le sollecitazioni generate durante la navigazione scaricano continuamente tensione su questa area. Se parliamo di fuoribordo lo specchio di poppa diventa il nostro focus, mentre su scafi con motorizzazioni importanti, il problema si concentrerà in corrispondenza delle trasmissioni (astucci/supporti-IPS-Piedi poppieri).

Con gli ultrasuoni è possibile verificare eventuali distacchi interni, problemi del core e anomalie strutturali che potrebbero compromettere la rigidità della poppa. In molte situazioni, dall’esterno, il danno non è visibile.

Anche la zona prodiera merita particolare attenzione. La prua è una delle prime aree che assorbe gli impatti durante la navigazione e può essere soggetta sia a stress ripetuti sia a urti accidentali. Una barca che ha navigato spesso con mare formato potrebbe presentare nel tempo maggiori indicazioni che sarebbero usciti dopo molto più tempo, quindi anche come le si usa può influire nell’invecchiamento e nella possibilità che si presentino indicazioni strutturali localizzate.

La chiglia rappresenta un altro punto fondamentale dell’ispezione. Urti contro bassi fondali, spiaggiamenti o semplici tocchi possono trasmettere carichi enormi alla struttura. Anche quando il danno sembra superficiale, all’interno potrebbero essersi create delaminazioni o schiacciamenti.

Un’area spesso sottovalutata è quella del supporto asse elica. Nelle imbarcazioni con linea d’asse, infatti, questa zona è estremamente delicata perché l’asse è uno degli elementi più esposti durante un impatto. Basta colpire un oggetto sommerso o toccare il fondale per trasmettere tensioni alla struttura circostante. In alcuni casi il danno non riguarda nemmeno direttamente l’asse, ma la laminazione che lo sostiene.

Ed è qui che l’ispezione strumentale diventa fondamentale. Perché senza strumenti adeguati molte anomalie restano invisibili.

Se la tua imbarcazione ha subito un urto, vibra in modo anomalo oppure stai acquistando una barca usata e vuoi capire il reale stato strutturale dello scafo, richiedere un controllo ad ultrasuoni può evitare danni molto più costosi in futuro.

contatti

Le zone critiche nelle barche a vela

Nel mondo della vela le dinamiche cambiano completamente.

Qui le sollecitazioni strutturali sono distribuite in maniera diversa e ci sono aree che lavorano costantemente sotto carico. Una delle più importanti è la giunzione scafo-bulbo.

Questa zona collega due elementi strutturali fondamentali della barca e nel tempo può essere soggetta a movimenti, infiltrazioni o stress meccanici. Le sollecitazioni aumentano ulteriormente nelle imbarcazioni che affrontano navigazioni impegnative o mare formato, come anche a prua e a poppa della deriva, dove anche in questo caso oltre al classico becceggio , il contatt con una superfice può generare una forza normale ed una rotazionale sollecitando la vetroresina sovrastante e generando sforzi tali da generare cricche e delaminazioni.

Molte problematiche strutturali iniziano proprio in queste zone e spesso il proprietario se ne accorge solo quando compaiono crepe visibili o infiltrazioni interne.

Anche l’area della timoneria merita attenzione. Vibrazioni, stress ciclici e carichi continui possono nel tempo generare anomalie.

La zona di prua come quella di poppa, invece, è frequentemente coinvolta in impatti accidentali. Ormeggi, collisioni leggere o urti contro oggetti galleggianti possono creare danni che dall’esterno sembrano insignificanti ma che internamente hanno già compromesso parte della struttura.

Particolare attenzione va dedicata anche alle lande, soprattutto quando sono ancorate direttamente allo scafo. In queste aree le tensioni trasmesse dall’albero sono enormi e qualsiasi infiltrazione o difetto strutturale può evolvere rapidamente nel tempo. In alcuni casi diventa necessario ispezionare anche l’interno della barca per comprendere realmente come il carico viene distribuito nella struttura.

Il problema delle riparazioni invisibili

Uno degli aspetti più delicati durante un’ispezione riguarda le riparazioni precedenti.

Non tutte le riparazioni vengono eseguite correttamente. Alcune barche hanno subito danni importanti e sono state ripristinate soltanto dal punto di vista estetico. Il risultato è una superficie apparentemente perfetta che però nasconde stratificazioni non corrette, vuoti interni o zone indebolite.

Per questo motivo un controllo ad ultrasuoni può diventare fondamentale anche prima di acquistare una barca usata.

In alcuni casi permette di evitare acquisti problematici. In altri consente invece di avere una fotografia reale dello stato dell’imbarcazione e pianificare eventuali interventi prima che il danno peggiori.

Gli ultrasuoni non servono solo dopo un danno

Molti associano le ispezioni strutturali a una barca incidentata. In realtà le verifiche preventive stanno diventando sempre più importanti anche nel settore nautico.

Sapere cosa succede all’interno dello scafo significa navigare con maggiore consapevolezza, ridurre il rischio di problemi strutturali e proteggere il valore dell’imbarcazione nel tempo.

Perché il vero problema non è il danno visibile.

Il vero problema è quello che ancora non si vede.

Se vuoi capire lo stato reale della tua barca, hai subito un urto oppure stai valutando l’acquisto di un’imbarcazione usata, richiedere un’ispezione ad ultrasuoni può aiutarti a individuare criticità invisibili prima che si trasformino in riparazioni molto più invasive e costose.

scritto da Marco De Simone

Ultrasuoni

Ultrasuoni scafo, scopri i 4 metodi utilizzati sui controlli su alluminio, acciaio e compositi per individuare corrosione e difetti strutturali

Ultrasuoni scafo, scopri i 5 metodi utilizzati sui controlli su alluminio, acciaio e compositi per individuare corrosione e difetti strutturali

Introduzione: perché gli ultrasuoni sono fondamentali nelle ispezioni di Imbarcazioni.

Nel settore Marittimo e nautico moderno, l’utilizzo dei controlli non distruttivi è diventato un elemento imprescindibile per garantire sicurezza, affidabilità e durata delle strutture. Le imbarcazioni di oggi non sono più costruite con un solo materiale, ma esiste una pluralità di sistemi e metodi costruttivi che si differenziano a partire dal materiale, tra cui:

Alluminio, Acciaio, Vetroresina e Fibra di carbonio.

In questo scenario, il controllo ad ultrasuoni si distingue come una delle tecniche più efficaci per analizzare ciò che non è visibile poichè si tratta di un indagine volumetrica, ossia analizza l’interno del materiale che sta analizzando. Non si tratta semplicemente di misurare uno spessore, ma di comprendere lo stato reale del materiale, individuare fenomeni di corrosione, difetti di costruzione e discontinuità interne.

L’ultrasuono, se utilizzato correttamente, diventa un vero e proprio strumento diagnostico. Tuttavia, la sua efficacia non dipende solo dalla tecnologia, ma dal metodo e dall’esperienza dell’operatore.

Il primo passo: il tap test come base dell’indagine prima degli ultrasuoni

Prima ancora di utilizzare strumenti avanzati, l’ispezione parte da una tecnica tanto semplice quanto efficace: il tap test a martello.

Questa prova preliminare, eseguita sia su metalli che su compositi, consente di individuare variazioni nella risposta acustica del materiale. Un suono pieno e uniforme indica continuità strutturale, mentre variazioni localizzate possono suggerire la presenza di corrosione, delaminazioni, vuoti o scollamenti.

Non è una tecnica quantitativa, ma rappresenta un filtro iniziale fondamentale. Permette di indirizzare l’indagine ultrasonora verso le aree realmente critiche, ottimizzando tempi e qualità del risultato.

contatti

Spessimetria su alluminio e acciaio: mappare lo scafo per effettuare l’analisi ad ultrasuoni

Quando si passa ai materiali metallici, come alluminio e acciaio, l’applicazione principale degli ultrasuoni è la spessimetria.

L’approccio corretto non consiste nel fare misure casuali, ma nella creazione di un reticolo strutturato, simile a quello utilizzato nei controlli industriali su apparecchiature soggette a normativa PED. Questo consente di costruire una vera mappa degli spessori.

L’obiettivo non è il dato puntuale, ma la lettura complessiva del fenomeno corrosivo. La corrosione, infatti, raramente è uniforme. Può manifestarsi sotto forma di pitting, riduzione diffusa o attacchi localizzati, soprattutto in ambiente marino.

Dal punto di vista fisico, il metodo si basa sulla propagazione di onde ultrasonore nel materiale. L’onda viene riflessa dalla superficie opposta e torna alla sonda, permettendo di calcolare lo spessore in funzione del tempo di volo e della velocità del suono nel materiale.

Tuttavia, questa apparente semplicità è influenzata da fenomeni complessi come attenuazione, diffusione e divergenza del fascio, che incidono sulla qualità del segnale .

Per questo motivo, la vera differenza non la fa lo strumento, ma l’interpretazione dei dati e la capacità di costruire una media degli spessori che rappresenti realmente lo stato della struttura.

Controllo delle saldature: il vero punto critico delle strutture metalliche

Una volta definito lo spessore medio della lamiera, l’indagine può concentrarsi sulle saldature, che rappresentano le zone più critiche di una struttura metallica e più complicate da analizzare.

Durante il processo di fabbricazione, le saldature possono generare difetti come mancate fusioni, inclusioni, porosità o cricche. Queste discontinuità non sono sempre visibili e possono compromettere seriamente la resistenza strutturale.

Per individuarle, è necessario utilizzare sonde angolate, che permettono di introdurre onde di taglio nel materiale. In ambito nautico, le sonde più utilizzate sono quelle da 60° e 75°, mentre la 45° viene impiegata in casi specifici.

Questo tipo di indagine sfrutta fenomeni come riflessione e rifrazione dell’onda ultrasonora, oltre alla conversione di modo tra onde longitudinali e trasversali .

contatti

Taratura e utilizzo del blocco V1: garantire affidabilità alle misure

Prima di qualsiasi controllo sulle saldature, è fondamentale eseguire una corretta taratura dello strumento.

Il blocco campione V1 consente di verificare il punto di uscita del fascio e l’angolo reale di propagazione. Questo passaggio è essenziale per evitare errori di interpretazione, perché anche una piccola deviazione dell’angolo può portare a localizzazioni errate dei difetti.

Una calibrazione corretta rappresenta la base di qualsiasi ispezione affidabile.

La curva DAC: dalla rilevazione alla valutazione del difetto

Durante l’ispezione, l’operatore si trova a interpretare una serie di segnali, ma non tutte le indicazioni hanno lo stesso significato.

La curva DAC (Distance Amplitude Correction) consente di trasformare un segnale in una valutazione tecnica. Attraverso blocchi campione con riflettori artificiali di medesime dimensioni ma a profondità differenti, viene costruita una curva che mette in relazione ampiezza del segnale e distanza.

Se un’indicazione supera questa curva, significa che il difetto ha una dimensione equivalente superiore al riferimento.

Questo approccio permette di passare da una semplice individuazione a una vera valutazione quantitativa della discontinuità, rendendo il controllo uno strumento decisionale.

Ultrasuoni nei materiali compositi: limiti e potenzialità

Quando si passa ai materiali compositi, come vetroresina e fibra di carbonio, l’approccio cambia radicalmente.

A differenza dei metalli, i compositi sono materiali costituiti da fibre e resine applicate in senso verticale. Questa struttura influenza la propagazione delle onde ultrasonore, generando una forte attenuazione e dispersione del segnale.

Per questo motivo, l’utilizzo delle sonde angolate per la ricerca difettologica non è applicabile. L’indagine ultrasonora si concentra principalmente su spessimetria e individuazione di difetti interni.

Difettologia nei compositi: inclusioni, delaminazioni e scollamenti

Nei materiali compositi, la conoscenza delle difettologie è fondamentale per interpretare correttamente i segnali ultrasonori.

Le inclusioni d’aria sono tra i difetti più comuni e difficili da individuare in quanto se non particolarmente grandi abbattono esclusivamente l’eco e per rifrazione annullano l’onda deviandola altrove ed impedendo alla sonda di ricevere il segnale di ritorno, queste sono imperfezioni nel processo di laminazione e vengono considerati dei difetti esclusivamente in fase di costruzione.

Le delaminazioni rappresentano invece una separazione tra gli strati del laminato. Possono essere causate da impatti, errori di produzione o fenomeni di fatica. Queste discontinuità si comportano come superfici riflettenti interne, interrompendo la propagazione dell’onda e rappresentano le indicazioni di più facile interpretazione.

Gli scollamenti sono tipici delle strutture sandwich o delle zone incollate. In questi casi, la perdita di adesione tra i materiali genera segnali più difficili da interpretare e richiede spesso un’integrazione con altre tecniche, oltre al supporto del tap test.

Limiti operativi negli ultrasuoni: spessore e strutture sandwich

Un aspetto fondamentale nell’utilizzo degli ultrasuoni sui compositi è la consapevolezza dei limiti della tecnica.

Nella pratica operativa, oltre i 20-25 mm di spessore, soprattutto in presenza di strutture sandwich, l’attenuazione del segnale diventa significativa. L’energia ultrasonora si disperde tra fibre, resina ed anima del sandwich, riducendo la qualità del segnale di ritorno.

In queste condizioni, l’indagine può risultare difficile e talvolta non affidabile, rendendo necessario l’utilizzo di tecniche alternative o complementari.

Conclusioni: un unico metodo per materiali diversi

L’analisi ultrasonora in ambito nautico non è una tecnica standardizzata applicabile indistintamente a tutti i materiali. Richiede un approccio differenziato, basato sulla conoscenza delle proprietà fisiche e delle difettologie specifiche.

Su alluminio e acciaio, l’indagine parte dalla spessimetria e si sviluppa nel controllo delle saldature. Nei compositi, invece, si concentra sulla ricerca di discontinuità interne e sulla valutazione della qualità della laminazione.

In entrambi i casi, però, il valore reale non è nello strumento, ma nella capacità di interpretare i dati e trasformarli in informazioni utili.

Nel settore nautico, dove sicurezza e affidabilità sono elementi imprescindibili, gli ultrasuoni rappresentano oggi uno strumento indispensabile per chi vuole andare oltre la superficie e comprendere realmente lo stato di una struttura.

Chiamaci e ti aiuteremo a comprendere al meglio le condizioni dell’imbarcazione.

contatti

ispezione metalli

Ispezione Metalli ferrosi e non ferrosi: processi di fabbricazione, trattamenti e come funziona l’ispezione dei metalli.

Ispezione Metalli ferrosi e non ferrosi: processi di fabbricazione, trattamenti e come funziona l’ispezione dei metalli.

Abstract

L’ingegneria metallurgica moderna si fonda sulla conoscenza approfondita dei metalli ferrosi e non ferrosi, dei loro processi di fabbricazione e delle tecniche di ispezione applicate per garantirne l’integrità strutturale.

Il presente articolo analizza in modo sistematico la formazione e la composizione delle leghe metalliche, i principali trattamenti termici e meccanici utilizzati per modificare le proprietà dei materiali, nonché i fenomeni di fatica e frattura che ne condizionano la vita utile. Vengono inoltre illustrati i metodi di produzione dell’acciaio e dell’alluminio, con riferimento ai diagrammi di fase Fe–C e Al–Mg, e ai trattamenti di tempra e invecchiamento che ne determinano la microstruttura finale. Infine, si approfondiscono i criteri di scelta dei materiali in funzione delle sollecitazioni operative e i principali metodi di ispezione come i controlli non distruttivi impiegati in ambito industriale e navale per la prevenzione dei guasti strutturali.

Introduzione

I metalli costituiscono una classe fondamentale di materiali utilizzati nell’ingegneria moderna grazie alla loro struttura cristallina e alla presenza di elettroni liberi che ne permettono un’eccellente conducibilità elettrica e termica. La maggior parte delle applicazioni ingegneristiche si basa non su metalli puri, ma su leghe, ovvero combinazioni controllate di due o più elementi metallici o non metallici. L’alleanza tra i componenti durante la fusione consente di modificare le proprietà meccaniche, chimiche e fisiche del materiale, adattandolo a specifiche esigenze progettuali.

Le principali leghe industriali comprendono l’acciaio (ferroso), le leghe di alluminio e le leghe di rame, ciascuna con caratteristiche meccaniche e chimiche peculiari, determinate dalla composizione e dai trattamenti termici e meccanici a cui sono sottoposte.

Classificazione dei metalli

Metalli ferrosi

I metalli ferrosi hanno ferro come elemento principale e sono caratterizzati da buona conducibilità elettrica, elevata massa e magnetismo intrinseco. Presentano generalmente bassa resistenza alla corrosione, fatta eccezione per il ferro battuto o per gli acciai inossidabili.

Le applicazioni principali comprendono:
• Strutture portanti nell’edilizia e nel settore navale;
• Componenti meccanici soggetti a sollecitazioni elevate.

La proprietà dei metalli ferrosi dipende fortemente dalla percentuale di carbonio e da altri elementi di lega come cromo, nichel, manganese e tungsteno, che influenzano durezza, duttilità, resistenza alla corrosione e resistenza meccanica complessiva.

Metalli non ferrosi

I metalli non ferrosi non contengono ferro e includono alluminio, rame, zinco, piombo, titanio e le loro leghe. Hanno tipicamente:
• Bassa densità (es. alluminio 2700 kg/m³);
• Elevata resistenza alla corrosione;
• Buona conducibilità elettrica (es. rame);
• Maggiore duttilità e malleabilità rispetto ai metalli ferrosi.

Tra le principali leghe non ferrose vi sono:

  • Bronzo (rame + stagno);
  • Ottone (rame + zinco);
  • Leghe di Alluminio (alluminio + magnesio, rame, silicio, manganese).

Le leghe non ferrose trovano applicazione in campi come l’industria aerospaziale, navale, elettrica e in componenti strutturali leggeri.

Elica in NiBrAl

Processi di fabbricazione dei metalli

Produzione dell’acciaio

La produzione dell’acciaio parte dalla fusione del minerale di ferro in altoforno, insieme a coke e calcare, per eliminare le impurità come zolfo, fosforo e silicio. Il processo si articola in più fasi:

  1. Riduzione e fusione: il minerale di ferro viene portato a temperature superiori ai 1500°C, producendo ghisa liquida con circa 2,5% di carbonio.
  2. Affinazione: rimozione di carbonio e altri elementi indesiderati mediante processi quali:
  • Fusione in crogiolo aperto: lenta ma di alta qualità;
  • Convertitore Bessemer: rapido, mediante insufflazione di aria per ossidare carbonio e impurità.

3. Leghe speciali: introduzione controllata di carbonio e altri elementi (cromo, nichel, manganese) per ottenere acciai con proprietà specifiche (resistenza, duttilità, durezza).

Diagrammi di fase Fe–C

Il diagramma di fase ferro-carbonio rappresenta le zone di austenite, cementite e ferrite, fondamentali per determinare:
• Punto di fusione;
• Proprietà magnetiche;
• Fragilità e duttilità.

Questo diagramma è la base su cui si programmano le caratteristiche del metallo e da cui si indicano la temperatura e la percentuale di carbonio da inserire per avere una determinata caratteristica.

Produzione dell’alluminio

alluminio

L’alluminio viene estratto dalla bauxite tramite il processo Bayer, articolato in:
1. Frantumazione e digerimento: la bauxite viene macinata e trattata con NaOH (Idrossido di Sodio) a pressione e temperatura elevate.
2. Separazione della bauxite residua (red mud): viene rimosso il fango contenente ossidi indesiderati.
3. Calcinazione: l’idrossido di alluminio viene riscaldato in forno rotante a circa 1200°C, producendo alluminio puro.

Leghe di alluminio

Per migliorare le proprietà meccaniche, l’alluminio puro viene legato con:
• Magnesio → serie 5XXX
• Magnesio + Silicio → serie 6XXX (leghe lavorate)
• Rame, manganese, zinco → altre serie specifiche

I trattamenti termici includono:
• Tempra: rapido raffreddamento per bloccare la struttura austenitica;
• Invecchiamento (aging): raffreddamento lento per stabilizzare la microstruttura tramite precipitazione.

Proprietà meccaniche dei metalli

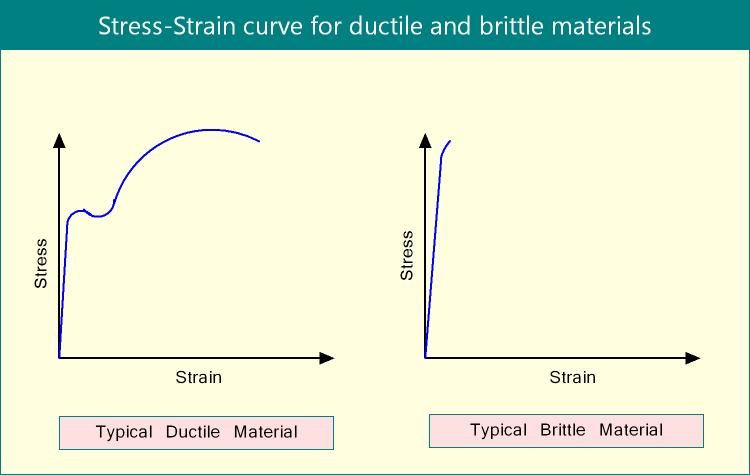
Duttile vs fragile

I metalli mostrano comportamento elastico fino a un limite (deformazione reversibile) e plastico oltre tale limite (deformazione permanente).
• Materiali duttili: acciaio dolce, alluminio, rame → elevata deformazione plastica prima della rottura.
• Materiali fragili: ghisa, ceramica, vetro → scarsa deformazione plastica, rottura improvvisa.

Per comprendere il fenomeno ci sono alcune formule fondamentali come:
• Legge di Hooke:


dove \sigma = stress, E = modulo di Young, \varepsilon = deformazione.


• Modulo di Young:

Dove σ = stress, ε = deformazione relativa (strain), F = forza applicata, A = area sezione trasversale,

ΔL = allungamento, L_0 = lunghezza originaria.

Fenomeni di fatica e frattura

Fatica dei materiali

La fatica è l’indebolimento di un materiale sottoposto a carichi ciclici, influenzata da: microstruttura, ambiente, temperatura e geometria.

Approcci principali:
• Stress-life (S–N curve): vita a basso stress, alto numero di cicli;
• Strain-life: alto stress, basso numero di cicli;
• Fracture mechanics: propagazione di cricche note o rilevate tramite NDT.

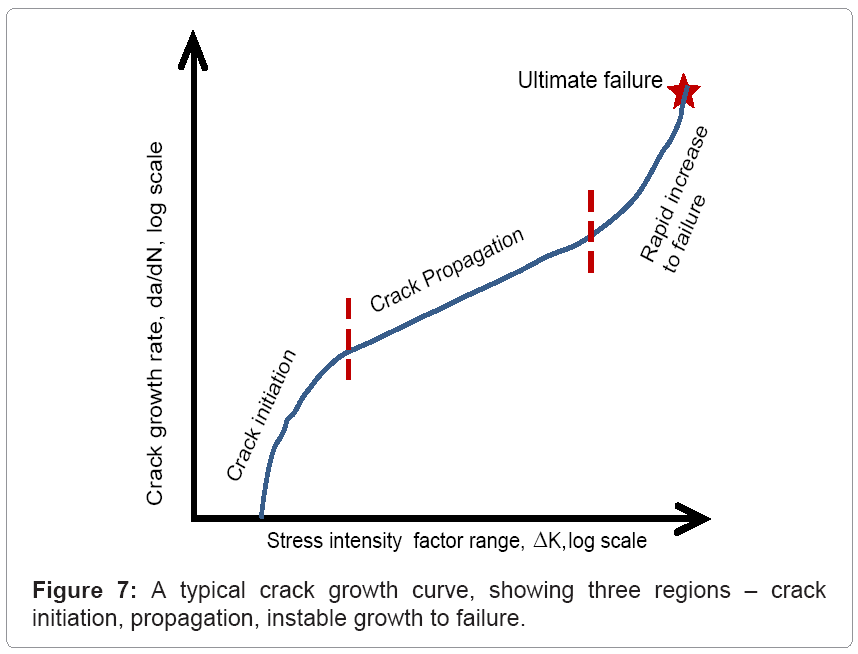
Crescita delle cricche

La legge di Paris descrive la crescita della cricca:

dove:
• a = lunghezza della cricca;
• N = numero di cicli;
• Delta K = variazione del fattore di intensità dello stress;
• C, m = costanti del materiale.

Leghe speciali e loro applicazioni

Le leghe permettono di avere prestazioni dedicate all’utilizzo del manufatto,aumentandone la durata nel tempo in termini di cicli di utilizzo.
• Acciai al Nichel: maggiore elasticità, resistenza alla fatica, utilizzati in macchinari e boiler.
• Acciai al Cromo: durezza elevata, inossidabili fino a 12% Cr, usati in cuscinetti e magneti permanenti.
• Bronzi e Ottone: resistenza alla corrosione marina, ottima lavorabilità, usati in valvole, eliche e tubazioni.
• Alluminio legato (Duralumin, Al-Mg-Si): leggerezza, duttilità, resistenza meccanica, applicazioni aerospaziali e navali.

Ispezione metalli e Controllo Qualità

Garantire l’integrità strutturale dei metalli in applicazioni navali e industriali richiede una strategia completa di ispezione e controllo qualità. I metalli sono soggetti a sovraccarichi, stress termico, fatica e corrosione. La rilevazione precoce dei difetti è fondamentale per prevenire guasti catastrofici. Le ispezioni moderne combinano prove non distruttive (NDT) di cui fanno parte anche i controlli visivi e tecniche di manutenzione predittiva che fanno parte della rosa di servizi offerti dalla MDSsurvey.com parte del gruppo Consultco Inc..

Ispezione Visiva (VI)

L’ispezione visiva è il metodo più immediato per rilevare difetti superficiali. Può essere effettuata a occhio nudo o con strumenti come lenti di ingrandimento, boroscopi o telecamere ad alta risoluzione e l’esperienza dell’operatore rappresenta una parte fondamentale.

Difetti rilevabili:
• Cricche superficiali
• Puntiformi di corrosione
• Disallineamenti nelle saldature
• Abrasioni o deformazioni

Applicazioni:
• Ispezione periodica di scafi, ponti e strutture navali
• Controllo di componenti meccanici, bulloni e lamiere strutturali
• Primo screening prima di NDT avanzate

Limiti:
• Non rileva difetti sottosuperficiali
• Dipende dall’esperienza dell’operatore e dalle condizioni di illuminazione

Il metodo è regolamentato secondo ASTM E165/E165M o ISO 17637.

Prove Ultrasoniche (UT)

Ultrasuoni ndt

Metodo strumentale che sfrutta le onde ultrasoniche generate da un cristallo piezoelettrico posto all’interno di una sonda che permette la generazione ad alta frequenza di un flusso di onde che vengono trasmesse nel materiale permettendo di identificare le condizioni interne del materiale, e viene definito come metodo volumetrico. Anomalie nella rifrazione dell’onda permettono di identificare anomalie all’interno del materiale come delaminazioni, cricche, vuoti o inclusioni. Il tempo e l’ampiezza dell’eco permettono di localizzare e caratterizzare i difetti.

Difetti rilevabili:
• Cricche interne
• Porosità
• Delaminazioni in materiali compositi
• Inclusioni in acciai e leghe di alluminio

Parametri:
• Frequenza: 0.1–10 MHz a seconda dello spessore o materiale da ispezionare.
• Sensibilità: rilevamento di difetti ≥ 0,2 mm

Applicazioni:
• Controllo di saldature in acciaio e alluminio
• Verifica dello spessore delle lamiere di scafo
• Ispezione di scafi, tubazioni e serbatoi in materiale composito.

Vantaggi:
• Alta penetrazione
• Localizzazione precisa dei difetti
• Adatta a materiali spessi

Limiti:
• Richiede operatori qualificati
• Necessario l’uso di accoppianti per la trasmissione del suono
• Geometrie complesse possono ridurre l’accuratezza

Standard di riferimento: ASTM E2375, ISO 16810

Radiografia (RT)

Raggi X o gamma attraversano il materiale. Differenze di densità o spessore creano contrasto sulla pellicola radiografica o sui rilevatori digitali.

Difetti rilevabili:
• Vuoti interni o porosità
• Cricche interne
• Fusione incompleta nelle saldature

Applicazioni:
• Controllo di saldature critiche in acciaio e alluminio
• Ispezione di componenti fusionali (bronzo, acciaio)
• Rilevamento di corrosione sotto isolante

Vantaggi:
• Registrazione permanente dei difetti
• Rilevazione di strutture interne complesse

Limiti:
• Richiesta sicurezza radiologica
• Non adatta a materiali molto spessi senza sorgenti ad alta energia
• Tempo necessario elevato per grandi superfici

Standard: ASTM E94, ISO 17636

Prove con Liquidi Penetranti (PT)

Attraverso un liquido dalle rilevanti proprietà in termini di capillarità in verione sia colorata che fluorescente in base alla necessità in termini di Lumen penetra nei difetti superficiali. Dopo la rimozione del liquido in eccesso, un rivelatore evidenzia i difetti.

Difetti rilevabili:
• Cricche superficiali
• Porosità aperta in superficie
• Percorsi di perdita in fusioni e saldature

Applicazioni:
• Rilevamento di cricche fini in alluminio e acciaio
• Controllo di giunzioni saldate in ambito navale
• Materiali non magnetici

Vantaggi:
• Semplice e economico
• Sensibilità elevata a difetti superficiali

Limiti:
• Solo difetti superficiali
• Necessità di superfici pulite e asciutte

Standard di riferimento: ASTM E165/E1417, ISO 3452

⸻

Particelle Magnetiche o Magnetic testing (MT)

Viene applicato un campo magnetico a materiali ferromagnetici attraverso, per esempio, una batteria con morsetti, in modo da poter visualizzare attraverso uno strumento dedicato, discontinuità superficiali o vicine alla superficie che distorcono il campo magnetico, richiamando la polarità delle particelle ferromagnetiche e rendendo visibili i difetti.

Difetti rilevabili:
• Cricche superficiali e sub-superficiali

Applicazioni:
• Saldature e fusioni in acciaio
• Alberi e tubazioni
• Componenti strutturali navali

Vantaggi:
• Alta sensibilità a cricche superficiali e vicine alla superficie
• Risultato immediato

Limiti:
• Solo metalli ferromagnetici
• Superficie deve essere pulita; necessaria demagnetizzazione post-controllo

Standard di riferimento: ASTM E709, ISO 9934

Correnti Indotte (Eddy Current, ECT)

Induzione elettromagnetica sul materiale genera correnti parassite nei materiali conduttivi. Interruzioni nelle correnti indicano difetti superficiali o sub-superficiali.

Difetti rilevabili:
• Cricche e corrosione sotto rivestimenti
• Difetti superficiali in leghe di alluminio
• Variazioni di conducibilità dovute a trattamenti termici

Applicazioni:
• Strutture aeronautiche e navali in alluminio
• Rilevamento corrosione sotto isolamento
• Controllo qualità lamiere metalliche

Vantaggi:
• Non a contatto
• Rapido e portatile
• Adatto a metalli non ferrosi come l’alluminio

Limiti:
• Penetrazione limitata
• Sensibile a finiture superficiali e geometria

Standard di riferimento: ASTM E1004, ISO 15548

Prove di Tenuta (Leak Testing, LT)

Rileva discontinuità tramite infiltrazione di gas o liquido sotto pressione. Metodi: emissione di bolle, decadimento di pressione, gas tracciante (He, H₂).

Difetti rilevabili:
• Porosità in fusioni
• Cricche in serbatoi e tubazioni
• Perdite in strutture saldate

Applicazioni:
• Sistemi a pressione in alluminio, rame e acciaio
• Tubi e serbatoi navali
• Scambiatori di calore e pompe

Vantaggi:
• Rileva aperture molto piccole
• Applicabile a componenti complessi

Limiti:
• Necessita pressurizzazione
• Accesso superficiale richiesto

Standard di riferimento: ASTM E515, ISO 20485

Integrazione dei Metodi NDT

Un approccio multimodale è consigliato:
1. Ispezione visiva per anomalie superficiali
2. PT o MT per cricche superficiali
3. UT o RT per difetti interni
4. ECT per strutture non ferrose
5. LT per componenti a pressione

Questa combinazione consente di identificare difetti prima di guasti critici, ottimizzare la manutenzione e prolungare la vita utile dei componenti.

Manutenzione Predittiva e Monitoraggio Strutturale

• L’integrazione di NDT con sensori digitali e monitoraggio in tempo reale migliora la sicurezza.
• Tecniche: emissione acustica, strain gauge, analisi vibrazionale → rilevano precoce fatica e propagazione cricche.
• La manutenzione basata sui dati riduce i tempi di fermo, garantisce sicurezza e aumenta l’affidabilità a lungo termine.

Applicazioni Pratiche nel Settore Navale


• Lamiere dello scafo, giunzioni saldate e alberi motore richiedono ispezioni regolari.
• Condizioni ambientali (acqua salata, cicli termici) accelerano la corrosione e la fatica.
• Piano di ispezioni: misurazioni spessore UT, controllo cricche MT, radiografie periodiche dei giunti saldati.

Conclusioni

La scelta consapevole dei metalli e delle leghe, la conoscenza dei processi di fabbricazione, dei trattamenti termici e della fatica dei materiali, rappresentano elementi essenziali per garantire:
• Sicurezza strutturale;
• Durata e affidabilità;
• Efficienza operativa in ambito navale e industriale.

L’uso combinato di leghe adeguate, diagrammi di fase, trattamenti termici controllati e ispezioni NDT permette di ottimizzare le proprietà meccaniche e prevenire guasti catastrofici.

Se hai la necessità di un supporto su ispezioni e gestione delle manutenzioni, non esitare a contattarci.

scrubber navale

Scrubber Navale cos’è e come si ispeziona? la cattura della CO₂: funzionamento, materiali e importanza delle ispezioni.

Scrubber Navale cos’è e come si ispeziona? la cattura della CO₂: funzionamento, materiali e importanza delle ispezioni.

Il settore marittimo è oggi uno dei protagonisti della transizione energeticain quanto il solo comparto marittimo incide in termini di emissioni del 1,7-2% a livello globale.

Le navi hanno da sempre utilizzato combustibili pesanti ricchi di zolfo e altre sostanze inquinanti e sono state al centro di numerosi dibattiti scientifici al riguardo, che ha reso necessario un forte intervento regolatorio per ridurre l’impatto ambientale di un comparto che, pur essendo essenziale per l’economia mondiale, contribuisce in modo significativo all’inquinamento atmosferico e al cambiamento climatico.

Gli scrubber, noti anche come Exhaust Gas Cleaning Systems (EGCS), sono la risposta tecnologica che ha permesso a molte flotte di continuare a navigare in conformità con le normative internazionali senza dover rinunciare al tradizionale fuel oil.

Nati principalmente per abbattere le emissioni di ossidi di zolfo (SOx), oggi si trovano al centro di un dibattito più ampio che guarda alla possibilità di catturare anche l’anidride carbonica (CO₂), la principale responsabile dell’effetto serra.

Questo articolo esplora in profondità cosa sono gli scrubber, come funzionano, come vengono costruiti e con quali materiali, quali problemi possono presentare e perché le ispezioni sono fondamentali.

Infine, vedremo come le nuove tecnologie, in particolare l’impiego dei droni, stanno rivoluzionando il modo in cui questi sistemi vengono controllati e mantenuti.

Le normative internazionali e la spinta alla decarbonizzazione

Il punto di svolta per la diffusione degli scrubber è arrivato con l’entrata in vigore del sulphur cap 2020 imposto dall’IMO, che ha abbassato drasticamente i limiti al contenuto di zolfo nei carburanti marini: massimo 0,5% a livello globale e 0,1% nelle zone a controllo speciale (ECA). Gli armatori si sono trovati di fronte a un bivio: acquistare carburanti low-sulphur, molto più costosi, o installare a bordo sistemi di depurazione dei fumi.

La seconda opzione, pur richiedendo un investimento iniziale importante, si è rivelata economicamente vantaggiosa nel medio-lungo termine, soprattutto per le grandi navi da carico e da crociera che consumano enormi quantità di carburante.

Gli scrubber hanno quindi rappresentato una sorta di compromesso: permettere di continuare a bruciare fuel tradizionale ad alto contenuto di zolfo, riducendo però drasticamente le emissioni nocive.

Tuttavia, l’attenzione della comunità internazionale non si è fermata agli ossidi di zolfo. L’IMO ha tracciato una rotta molto ambiziosa anche sulla CO₂, imponendo una riduzione del 40% delle emissioni entro il 2030 e del 70% entro il 2050. È evidente quindi che la sfida del futuro non sarà solo ridurre lo zolfo, ma soprattutto decarbonizzare il trasporto marittimo. Ed è proprio in questo scenario che gli scrubber potrebbero evolversi, diventando la base di sistemi di cattura della CO₂.

Come funzionano gli scrubber navale?

Il principio di funzionamento degli scrubber è relativamente semplice: i fumi prodotti dal motore principale o dai generatori vengono convogliati all’interno di una torre di lavaggio, dove incontrano una corrente d’acqua o una soluzione alcalina. Il contatto tra gas e liquido permette la dissoluzione e la neutralizzazione degli ossidi di zolfo, che vengono trasformati in solfati innocui.

scrubber navale

Esistono tre configurazioni principali:

  • Nei sistemi open loop si utilizza direttamente acqua di mare, sfruttandone l’alcalinità naturale.
  • Nei sistemi closed loop si impiega invece una soluzione chimica (tipicamente soda caustica) che viene ricircolata e rigenerata, producendo solo una piccola quantità di residui da smaltire.
  • Infine, i sistemi ibridi consentono di passare da una modalità all’altra in base all’area di navigazione e alle normative locali.

Il percorso dei fumi all’interno dello scrubber segue una sequenza ben precisa.

Dopo l’ingresso nella torre, i gas vengono colpiti da getti nebulizzati che ne abbassano la temperatura e ne lavano le particelle. Proseguendo verso l’alto, i fumi incontrano superfici o riempimenti che aumentano il contatto con il liquido, migliorando l’efficienza di assorbimento. Prima di uscire dal funnel, i gas passano attraverso un demister, un separatore che trattiene le gocce d’acqua residue evitando che vengano espulse in atmosfera.

Grazie a questo processo, un moderno scrubber è in grado di abbattere oltre il 90-95% degli ossidi di zolfo, ridurre le emissioni di particolato e in parte anche gli ossidi di azoto. Tuttavia, l’impatto sulla CO₂ è minimo: per catturare anidride carbonica servono tecnologie più complesse, oggi in fase di sperimentazione.

Dalla rimozione dei SOx alla cattura della CO₂

A differenza degli ossidi di zolfo, che sono facilmente solubili in acqua e neutralizzabili con reagenti alcalini, la CO₂ è molto più difficile da catturare. È una molecola stabile, presente in concentrazioni elevate nei fumi di scarico, e richiede processi dedicati per essere rimossa in maniera significativa.

Le ricerche in corso guardano agli scrubber come a una piattaforma già disponibile, che potrebbe essere integrata con moduli aggiuntivi per la cattura della CO₂. Una delle tecniche più promettenti è l’assorbimento chimico tramite solventi amminici: i fumi, già raffreddati all’interno dello scrubber, vengono fatti passare in un assorbitore dove il solvente lega selettivamente la CO₂. Successivamente il solvente viene rigenerato in uno stripper, che libera CO₂ ad alta purezza. Quest’ultima può essere compressa e liquefatta per lo stoccaggio temporaneo a bordo, in attesa dello scarico a terra.

Un’altra opzione studiata è la mineralizzazione, ovvero la reazione della CO₂ con sostanze alcaline per formare carbonati solidi, facilmente trasportabili e smaltibili. Tecnologie emergenti, come le membrane selettive o la separazione criogenica, promettono efficienze più elevate ma sono ancora lontane dall’essere implementate su larga scala a bordo delle navi.

La grande sfida resta la praticità: catturare CO₂ significa dedicare spazio a bordo per i moduli di separazione, gestire un solvente aggressivo, consumare energia per la rigenerazione e infine stoccare grandi volumi di gas liquefatto. Nonostante queste difficoltà, diversi progetti pilota hanno già dimostrato che l’operazione è possibile, e gli scrubber rappresentano il punto di partenza ideale per integrare tali sistemi.

Costruzione e materiali degli scrubber

Gli scrubber devono lavorare in condizioni estreme: da un lato fumi caldi e acidi, dall’altro acqua di mare ricca di cloruri e agenti corrosivi. Per questo motivo la loro costruzione è tutt’altro che banale.

Il guscio esterno è generalmente realizzato in acciaio speciale, come duplex o super-duplex, che offrono un’ottima resistenza alla corrosione da cloruri. In alternativa si utilizzano acciai austenitici alto-legati, come 254SMO o 904L, progettati per resistere al pitting e alla corrosione localizzata. In alcuni casi si preferisce un rivestimento interno piuttosto che un metallo costoso: i liner in GRP (vetroresina rinforzata) sono molto diffusi perché leggeri e resistenti all’ambiente acido, mentre l’ebonite, una gomma dura con ottima resistenza chimica, viene usata soprattutto nelle sezioni interne ma è più sensibile agli urti meccanici.

Gli ugelli di spruzzo devono sopportare erosione e intasamenti, quindi vengono realizzati in acciaio inossidabile o in materiali plastici resistenti come PVDF e PTFE. I demister possono essere costruiti in acciaio duplex o in composito, mentre i packing interni, che aumentano la superficie di contatto gas-liquido, possono essere ceramici, plastici o metallici a seconda delle esigenze operative.

La scelta dei materiali non è mai casuale, ma frutto di un compromesso tra resistenza chimica, costi, peso e facilità di manutenzione. Proprio per questo la conoscenza delle diverse soluzioni costruttive è essenziale per chi si occupa di ispezioni e manutenzione.

Problemi operativi e difetti tipici

Nonostante la loro robustezza, gli scrubber non sono esenti da problemi. La corrosione è uno dei principali nemici, specialmente nelle aree soggette a depositi o ristagni, dove il contatto con soluzioni acide può provocare pitting o crevice corrosion. L’erosione è un altro difetto comune: il continuo impatto dei getti nebulizzati sulle pareti interne e sugli ugelli porta nel tempo a un assottigliamento del materiale.

I liner in GRP possono delaminarsi, mentre quelli in ebanite tendono a incrinarsi in presenza di urti o variazioni termiche. Gli ugelli stessi possono ostruirsi a causa di incrostazioni saline o residui carboniosi, riducendo l’efficienza del lavaggio. Anche il demister non è immune da problemi: se non funziona correttamente, le gocce trascinate dai fumi finiscono nel funnel, causando depositi, corrosione e un aumento della contropressione.

Tutti questi difetti non solo riducono l’efficienza dello scrubber, ma possono portare a fermate improvvise o a non conformità normative, con conseguenze economiche significative. Per questo la manutenzione regolare e le ispezioni accurate sono indispensabili.

Le ispezioni degli scrubber: dai metodi tradizionali ai droni

Tradizionalmente, ispezionare uno scrubber significava affrontare operazioni complesse e costose. Si trattava infatti di entrare in spazi confinati, montare ponteggi, fermare la nave e destinare personale a un’attività ad alto rischio. Tutto ciò comportava tempi lunghi, costi elevati e spesso un’analisi parziale, limitata alle aree più accessibili.

Negli ultimi anni la tecnologia ha cambiato radicalmente questo scenario. Sono comparsi endoscopi industriali, telecamere ad alta definizione e robot crawler capaci di muoversi all’interno delle torri. Ma la vera rivoluzione è stata portata dai droni, che consentono di effettuare sopralluoghi completi e dettagliati senza dover entrare fisicamente nello scrubber.

Un drone dotato di telecamera 4K e sensori avanzati può volare all’interno di un funnel o di una torre di lavaggio, riprendere superfici difficilmente raggiungibili e creare modelli 3D che permettono di monitorare l’evoluzione di un difetto nel tempo. Questo significa avere dati precisi, confrontabili e soprattutto ottenuti in totale sicurezza, senza dover esporre il personale ai rischi degli spazi confinati.

L’importanza delle ispezioni con droni

L’utilizzo dei droni porta vantaggi concreti e immediati. Prima di tutto riduce drasticamente i tempi di fermo nave, perché l’ispezione può essere eseguita in poche ore senza necessità di ponteggi o di bonifica totale degli spazi. In secondo luogo, migliora la qualità dei dati: le immagini ad alta definizione permettono di individuare corrosioni iniziali, fessurazioni, occlusioni o tracce di carry-over che a occhio nudo potrebbero sfuggire.

Un altro aspetto fondamentale è la possibilità di creare archivi digitali. Ogni ispezione diventa un tassello di una storia tecnica: confrontando i dati raccolti nel tempo, è possibile capire come si evolve un difetto, programmare interventi mirati e ridurre i costi di manutenzione.

Gli esempi pratici sono numerosi. Un pattern irregolare di spruzzo può rivelare un ugello ostruito; delle striature saline lungo le pareti del funnel possono indicare un problema al demister; una delaminazione del liner può essere individuata prima che si trasformi in un danno grave. Tutti casi che, se trascurati, porterebbero a fermate forzate e costi elevati, ma che grazie ai droni possono essere gestiti con largo anticipo.

Per realtà come la Consultco Inc. marine survey di cui MDSSurvey è partner, l’impiego dei droni nelle ispezioni non è solo un’innovazione tecnologica, ma un vero e proprio cambio di paradigma: significa offrire agli armatori uno strumento efficace per garantire efficienza, sicurezza e conformità normativa, con un approccio moderno e sostenibile.

Le ispezioni degli scrubber con Elios 2 e 3

Durante le ispezioni la differenza la fa la tecnologia, e nel nostro lavoro ci affidiamo a strumenti progettati specificamente per questo scopo: i droni Elios 2 ed Elios 3. Si tratta di piattaforme uniche nel loro genere, sviluppate per operare in ambienti complessi, ristretti e con scarsa visibilità, esattamente come l’interno di uno scrubber, di un funnel o doppifondi.

L’Elios 2 è un drone compatto, protetto da una gabbia sferica che gli consente di volare a contatto con le superfici senza riportare danni. È dotato di illuminazione LED fino a 10.000 lumen, capace di illuminare completamente l’interno di una torre di lavaggio anche in condizioni di buio totale. La videocamera in 4K e la possibilità di inclinazione fino a 180° permettono di ispezionare dettagliatamente ugelli, liner, demister e superfici interne, evidenziando fenomeni come corrosione, delaminazioni, incrostazioni o perdite di liquido.

L’Elios 3, è la versione avanzata, dove è in grado di effettuare letture ad ultrasuoni e aggiunge un sistema di mappatura 3D in tempo reale basato su tecnologia LiDAR. Questo significa che non solo si ottengono immagini ad alta definizione, e letture degli spessori, ma è possibile generare un modello digitale dell’interno dello scrubber, utile per confrontare i dati raccolti in momenti diversi e seguire con precisione l’evoluzione di un difetto. Con questa tecnologia diventa possibile realizzare vere e proprie ispezioni predittive, programmando interventi mirati e riducendo drasticamente i costi di manutenzione imprevista.

Grazie a questi strumenti, le ispezioni degli scrubber non sono solo controlli visivi, ma diventano un processo di analisi strutturata, documentata e digitalizzata. Per gli armatori significa poter contare su dati chiari, comparabili e facilmente archiviabili, a garanzia di efficienza e conformità normativa.

Durante un’ispezione, il drone viene introdotto all’interno dello scrubber e può raggiungere in pochi minuti zone che tradizionalmente richiedevano ore di preparazione e l’impiego di ponteggi. Le immagini in 4K e le mappature 3D permettono di documentare lo stato di liner, ugelli, demister e delle superfici interne, evidenziando anche difetti iniziali che a occhio nudo potrebbero passare inosservati.

Un esempio pratico è rappresentato dalle ispezioni dei funnel, spesso soggetti a corrosione localizzata o a depositi di carry-over. Con i nostri droni è possibile monitorare queste aree senza dover interrompere le operazioni della nave per lunghi periodi, con un risparmio significativo in termini di costi e tempi di fermo.

Il nostro approccio non si limita alla semplice raccolta di immagini: realizziamo report dettagliati, corredati da rilievi digitali che possono essere confrontati nel tempo per seguire l’evoluzione di un difetto. In questo modo le ispezioni diventano uno strumento di prevenzione e programmazione, e non solo di verifica.

Conclusione

Gli scrubber rappresentano oggi una tecnologia imprescindibile per la navigazione commerciale e passeggeri, una soluzione che ha permesso al settore di adeguarsi rapidamente ai limiti imposti dall’IMO e di ridurre drasticamente l’impatto degli ossidi di zolfo. La loro evoluzione verso sistemi di cattura della CO₂ è la sfida del futuro, complessa ma necessaria per raggiungere gli obiettivi di decarbonizzazione.

La costruzione di questi impianti, la scelta dei materiali e la gestione delle problematiche operative richiedono competenze tecniche specifiche e una manutenzione costante. Ed è proprio in questo campo che le ispezioni con droni stanno segnando una svolta: più rapide, sicure ed economiche, consentono di ottenere informazioni precise e di prevenire guasti costosi e fermate improvvise altrettanto costose.

In un settore in continua trasformazione, la combinazione tra innovazione tecnologica e competenza tecnica è la chiave per garantire la sostenibilità del trasporto marittimo. E gli scrubber, con le loro potenzialità di evoluzione, rimangono uno dei protagonisti di questa sfida.

Per gli armatori, affidarsi alla Consultco INC. Marine survey o alla MDS Survey significa avere la certezza di un controllo accurato, svolto con le tecnologie più avanzate disponibili sul mercato, e di poter contare su un partner tecnico che unisce esperienza nautica e innovazione digitale.

per

NDT – non destructive testing – prove/controlli non distruttivi

NDT – non destructive testing – prove/controlli non distruttivi nella Nautica: guida completa con riferimento alla ISO 9712

NDT controlli non distruttivi

Introduzione

La nautica moderna combina metalli (acciaio, alluminio) e materiali compositi (VTR, carbonio e sandwich con anima in PVC/balsa). L’integrità strutturale di scafo, sovrastrutture, alberi, appendici e impianti determina non solo la sicurezza ma anche il valore economico dell’imbarcazione. I controlli non distruttivi (NDT) sono l’insieme di metodi che consentono di individuare difetti e degradi senza danneggiare il manufatto. Rispetto alle prove distruttive, gli NDT permettono la diagnosi in servizio, con tempi e costi contenuti.

Questo articolo fornisce una panoramica operativa orientata alla nautica, con un inquadramento alla ISO 9712 (qualificazione del personale NDT), un confronto tra le principali tecniche e una flow chart decisionale che esplicita il pensiero critico dietro l’identificazione del difetto.

ISO 9712: qualifica e certificazione del personale NDT

La ISO 9712 (o più precisamente EN ISO 9712) definisce i requisiti per qualificare e certificare il personale che esegue NDT. È lo standard più diffuso a livello internazionale, con riconoscibilità trasversale ai settori industriali (aeronautico, oil & gas, costruzioni, navale).

Esistono più livelli di certificazione

  • Livello 1 – Esegue prove seguendo procedure approvate; imposta l’attrezzatura; registra esiti; non interpreta autonomamente.
  • Livello 2 – Esegue e interpreta i risultati; seleziona la tecnica; redige rapporti; può istruire personale di livello 1.
  • Livello 3 – Progetta procedure e istruzioni; gestisce la competenza organizzativa; forma e qualifica; presidia gli aspetti tecnici e normativi.

Esami, esperienza e idoneità visiva

La certificazione prevede prove generali, specifiche (legate al settore/applicazione) e pratiche; sono richieste esperienze minime documentate per ciascun metodo e idoneità visiva (acutezza da vicino, differenziazione cromatica). La validità tipica è quinquennale con rinnovo e ricertificazione decennale.

Il ruolo del tecnico NDT

Il tecnico NDT deve essere in grado di eseguire i controlli e fornire rapporti tracciabili, con risultati ripetibili e riferibili.

Nella nautica è consigliabile che le ispezioni critiche (alberi, strutture in carbonio, saldature primarie) siano svolte da personale almeno di livello 2 sul metodo impiegato.

Il processo NDT in chiave nautica: il “pensiero critico” prima degli strumenti

Prima di scegliere la tecnica, si ragiona su tre assi:

  1. Materiale: metallo (acciaio/alluminio) o composito (VTR, carbonio, sandwich).
  2. Difetto atteso: superficiale, sub-superficiale, interno; umidità/osmosi; delaminazione; corrosione; disbond dell’anima; fatica.
  3. Contesto operativo: accessibilità, condizioni ambientali (sole/vento/temperatura), necessità di smontaggi, tempi, budget, disponibilità di attrezzature.

La strategia ideale combina metodi complementari: uno rapido di screening (es. VT, termografia, igrometria, tap test) seguito, se necessario, da un metodo quantitativo o ad elevata sensibilità (es. UT, ET, shearografia), solitamente gli ultrasuoni sono il metodo più preciso e comune di indagine, gli altri due metodi sono attualmente ancora poco economici per una larga distribuzione.

Tecniche NDT principali e complementari

Di seguito le tecniche più rilevanti in nautica, con principi, casi d’uso, vantaggi e limiti.

VT – Visual Testing (Esame visivo)

Che cos’è se non osservazione diretta questa può essere aiutata da altre strumentazioni come : con lente, endoscopio, camere ad alta risoluzione, cercando sempre di rimanere nei range delle istruzioni. Spesso sottovalutato, è il primo filtro.

  • Dove si usa: opera viva e opera morta, paratie, madieri, longheroni, lande, terminali delle sartie, saldature accessibili, impianti di bordo.
  • Pro: velocissimo, economico, copertura ampia; stabilisce ipotesi.
  • Contro: dipende da accessibilità e abilità; qualitativo.

PT – Liquidi penetranti

  • Principio: un penetrante colorato o fluorescente che sfrutta le sue alte caratteristiche in termini di capillartà entra in cricche affioranti; dopo un’attenta pulizia e rimozione, un rivelatore evidenzia le indicazioni riscontrate sul manufatto ispezionato.
  • Dove: crepe su saldature inox/alluminio, eliche, supporti, flange, staffe.
  • Pro: semplice, economico, molto sensibile ai difetti superficiali.
  • Contro: non vede difetti interni; richiede pulizia e protezione ambientale.

MT – Particelle magnetiche

  • Principio: magnetizzazione di acciai/leghe ferromagnetiche; le discontinuità disturbano il campo e ruotano le polveri secondo i poli magnetici del campo elettromagnetico.
  • Dove: metalli ferromagnetici come assi elica in acciaio, staffe, piastre, saldature su acciai.
  • Pro: rapido e molto sensibile a superfici e sub-superficiali.
  • Contro: solo su materiali ferromagnetici; richiede smagnetizzazione finale.

ET – Correnti indotte (Eddy Current)

  • Principio: una sonda induce correnti nel metallo; variazioni locali (cricche, corrosione) alterano l’impedenza.
  • Dove: alluminio (alberi, strutture), inox sottili, verifiche spessori ridotti, rivetti.
  • Pro: non richiede contatto liquido; sensibile a difetti superficiali su leghe non ferromagnetiche; può stimare lo spessore dei rivestimenti.
  • Contro: profondità limitata; geometrie complesse possono disturbare.

UT – Ultrasuoni (pulse-echo, phased array, UT a bassa frequenza per compositi)

  • Principio: letture degli impulsi ultrasonici attraverso l’echo di ritorno analizzando l’echo di fondo del materiale ispezionato che può variare la sua velocità di propagazione utilizzando onde da 0,5MHz nei compositi fino a 6,1MHz nel titanio, calcolando eventuali difetti volumetrici all’interno del flusso d’onda; con l’integrazione phased array si ottiene un’immagine scan B.
  • Dove: spessori scafi metallici; delaminazioni nei compositi o difetti costruttivi; scollamenti anima sandwich.
  • Pro: precisione nel calcolo degli spessori; elevata sensibilità interna.
  • Contro: obbligatoriamente necessita accoppiamento con un liquido da contatto come acqua o gel; operatori esperti; superfici curve e sandwich richiedono tecnica ad hoc.

RT – Radiografia industriale (X/Gamma)

  • Principio: radiazioni attraversano il pezzo e creano un’immagine dei difetti interni.
  • Dove: saldature di strutture metalliche critiche (cantieristica, classi navali).
  • Pro: visualizzazione diretta del volume.
  • Contro: requisiti di sicurezza, schermature, tempi; uso limitato su barche in esercizio.

TT – Termografia infrarossa (attiva/passiva)

  • Principio: misura dell’emissione IR; differenze di diffusività termica rivelano scollamenti del sandwich, umidità, vuoti nell’anima.
  • Dove: scafi e ponti in sandwich; pontature e coperta; aree estese.
  • Pro: copertura rapida di grandi superfici; ottimo come screening.
  • Contro: sensibile a vento/sole; richiede controllo delle condizioni e spesso stimolazione termica.

Shearografia (Speckle Shearing Interferometry)

  • Principio: tecnica interferometrica che misura micro-deformazioni sotto sollecitazione lo strumento utilizza la creazione del vuoto, il calore e la vibrazione per generare un immagine.
  • Dove: compositi avanzati (carbonio) e sandwich; delaminazioni, scollamenti, schiacciamento anima.
  • Pro: molto sensibile, copre aree ampie in poco tempo.
  • Contro: attrezzature costose.

AE – Acoustic Emission

  • Principio: sensori ascoltano le emissioni elastiche generate da micro-cricche durante i cicli di lavoro.
  • Dove: strutture in composito o metalli (alberi, paratie, derive, appendici).
  • Pro: approccio strutturale: individua zone attive durante il carico reale.
  • Contro: interpretazione complessa; serve piano di carico controllato e filtraggio rumore.

Igrometria (umidità)

  • Principio: misuratori capacitivi o a resistenza stimano l’umidità intrappolata all’interno del materiale composito per identificare la presenza di acqua e l’invecchiamento del materiale.
  • Dove: VTR e legno; identifica presenza di acqua, invecchiamento della vetroresina attraverso l’idrolisi, ma non identifica la presenza di osmosi, quindi se la barca è secca la parte acquosa dei blister di osmosi si perde anche essa.
  • Pro: rapido, economico.
  • Contro: letture influenzate dalle tempistiche di alaggio, dipendenti da temperatura/spessore

Tap Test (martello in legno)

  • Principio: variazione del suono per discontinuità (vuoti, delaminazioni, scollamenti).
  • Dove: pannelli in VTR/carbonio, sandwich; zone accessibili.
  • Pro: immediato, costo minimo.
  • Contro: qualitativo; richiede esperienza e conferma con metodo strumentale.

Esempi applicativi (casi tipo)

Caso A – Scafo in acciaio/alluminio con sospetta corrosione

  1. VT iniziale con mappatura aree.
  2. Spessori UT su griglia; se accessibile, ET per cricche da fatica in zone di concentrazione.
  3. Se saldature critiche: PT/MT (in base al materiale) e, UT con sonda angolare o RT.
  4. Rapporto con mappa spessori, soglie di intervento e suggerimenti di ripristino.

Caso B – Coperta in sandwich con possibili scollamenti e umidità

  1. Igrometria e TT per screening su larga area.
  2. Tap test per delimitare anomalie; UT specifico per sandwich per quantificare.
  3. Piano di riparazione (fori di ventilazione, sostituzione locali dell’anima, re-laminazione).

Caso C – Cricca sul controstampo

  1. VT + verifica condizioni bulbo, giunzione scafo-bulbo e perni.
  2. Tap test per identificazione aree coinvolte
  3. UT a bassa frequenza
  4. Piano di riparazione

Flow chart decisionale

La scelta del metodo segue il ragionamento seguente

Materiale: Metallo vs Composito/Sandwich.

Se Metallo:

  • Difetto superficiale? → PT (leghe leggere/inox), MT (acciai). Supporto VT.
  • Difetto sub-superficiale (acciai)? → MT.
  • Corrosione/spessori? → UT a maglia; mappa spessori.
  • Difetti volumetrici/saldature critiche? → UT.
  • Elementi sottili/alluminio con fatica → ET.

Se Composito/Sandwich:

  • Umidità → Igrometria + TT (screening), conferma UT.
  • Delaminazioni/scollamenti → Tap test (screening) + UT/Shearografia; TT come supporto su aree ampie.

Vincoli operativi: accesso (una o due facce), condizioni ambientali (vento/sole), tempi, budget. Se il vincolo impedisce il metodo ideale, optare per combinazioni (es. TT + UT) o per metodi di conferma.

Evidenze e decisione: riportare criteri di accettazione (es. soglie spessore, estensione del delaminato), incertezza di misura e raccomandazioni di monitoraggio o riparazione.

Dalla misura alla decisione: come scrivere il rapporto NDT

Un rapporto efficace deve includere:

  • Scopo e campo (componente, area, condizioni).
  • Procedure e standard di riferimento (es. istruzioni interne, EN ISO 9712, eventuali classi).
  • Attrezzature (modello, taratura, sonda, sensibilità, limiti).
  • Risultati (valori, immagini, indicazioni) con incertezza e criteri di accettazione.
  • Interpretazione: diagnosi, cause probabili, effetti sulla sicurezza/uso.
  • Raccomandazioni: monitoraggi, riparazioni, ulteriori indagini.
  • La tracciabilità (numerazione punti, settaggi) è fondamentale per confronti nel tempo e perizie e per confermare la ripetitività dell’indicazione riscontrata.

Buone pratiche e errori comuni

Confermare gli esiti qualitativi (tap/VT) con un metodo quantitativo quando la decisione economica è rilevante.

Controllare le condizioni ambientali per TT e igrometria (temperatura, irraggiamento, vento, stabilizzazione termica).

Curare l’accoppiamento e la scelta della sonda per UT su sandwich/compositi.

Evitare bias di conferma: cercare falsi positivi/negativi noti del metodo scelto.

Conclusioni

Gli NDT in nautica sono un processo di indagine più che un elenco di strumenti e noi come anche il ns partner principale, siamo in grado di eseguire in maniera indipendente la maggior parte delle tecniche elencate.

La ISO 9712 garantisce competenza e tracciabilità dell’operatore; la scelta del metodo deriva da un ragionamento su materiale, difetto e vincoli. La combinazione di screening rapido (VT/TT/igrometria/tap) e metodi ad alta affidabilità (UT/ET/shearografia/AE) consente diagnosi solide e decisioni tecniche difendibili in tribunale.

L’uso degli NDT e la sua metodologia è la base del ns lavoro.